铝合金压铸成型周期优化对汽摩配件成本控制的实践分析
在汽摩配件的实际生产中,我们经常遇到一个尴尬的场景:模具开出来了,设备也到位了,但每件产品的成型周期总是比设计值慢上3到5秒。别小看这几秒钟——按一天800模次计算,直接损失就是近一个小时的有效产出。更麻烦的是,周期一拉长,铝液在模具型腔内的流动温度场就会发生偏移,缩松、冷隔这些缺陷接踵而来,废品率不降反升。
成型周期背后的“隐形杀手”
很多人以为周期慢只是设备老化或参数没调好,但作为长期做铝合金压铸的技术人员,我们清楚问题往往藏在更深处。**压铸工艺**中的冷却水路设计不合理,或者喷涂脱模剂的量没控制好,都会让开模时间被迫延长。还有一点常被忽略——压射系统的响应延迟。比如蓄能器压力波动超过5%时,二速切换点就会漂移,导致充型时间不稳定,工人只能靠手动微调来“找感觉”,这一调,周期就乱了。
从重庆顺工巧的实际客户案例来看,某摩托车发动机边盖的成型周期从85秒优化到72秒后,不仅节拍提升了15%,连气孔缺陷率都从8%降到了3.5%。这说明周期不是越快越好,而是要在**品质管控**的约束下找到最优平衡点。
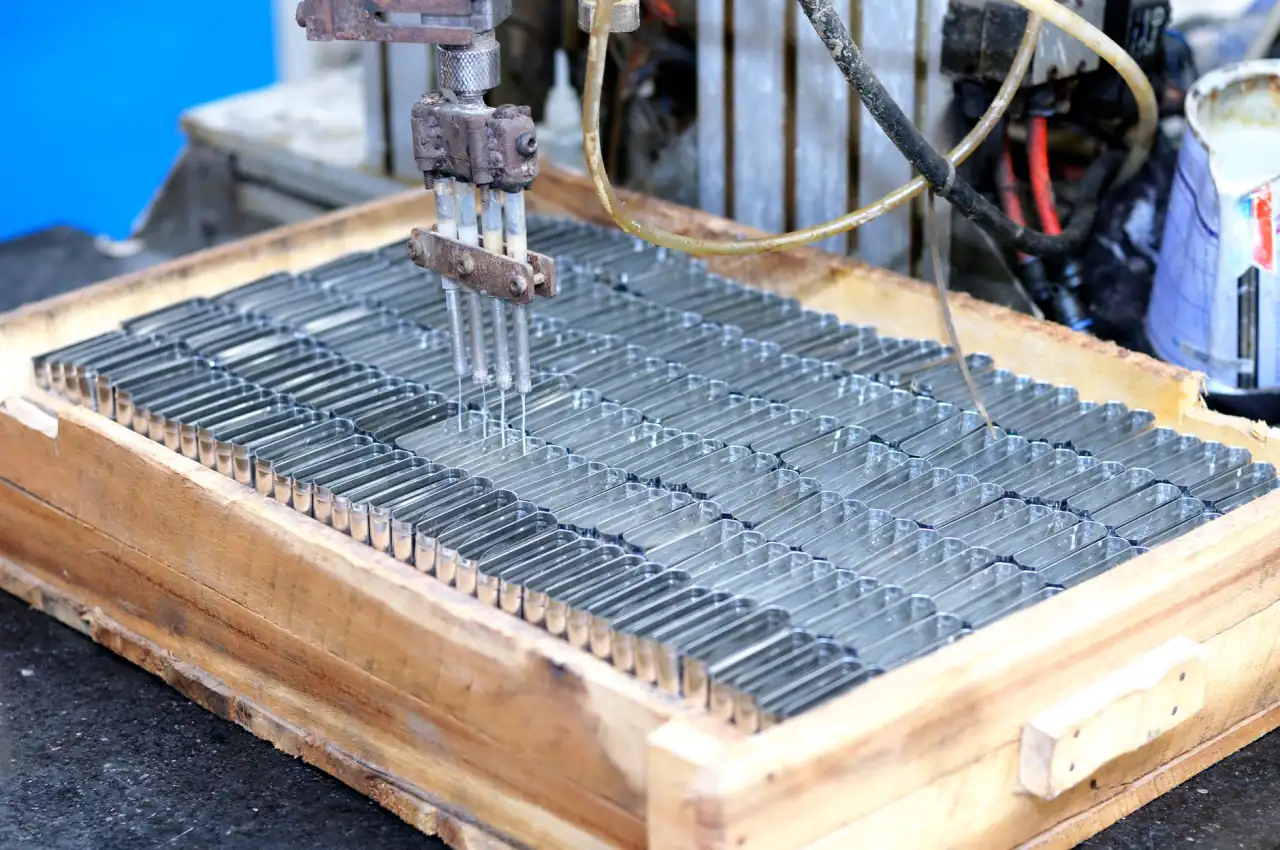
技术解析:从热平衡到PLC逻辑的联动优化
真正有效的周期优化,必须打通三个层面:
- 热平衡层——模具表面温度波动控制在±10℃以内,避免局部过热导致粘模,从而减少顶出时间。
- 压射曲线层——通过伺服阀闭环控制,将增压建压时间压缩到15ms以内,减少不必要的等待。
- 周边设备层——喷涂机器人的轨迹和吹气时间可以和开模动作做重叠,节省1.2~1.8秒/模。
这里要特别强调,**铝合金压铸**的周期优化不是单纯“按快进键”。我们曾测试过,把高速切换位置提前2mm,充型时间缩短了0.3秒,但卷气比例上升了12%。所以每一步调整都要用模流分析软件先做验证,再上机试模。
对比传统经验调机法,我们更推荐基于数据采集系统的“慢-快-稳”策略:先慢速找出临界缺陷点,再快速逼近极限,最后稳定在安全余量之内。以某汽车转向器壳体为例,用这套方法,成型周期从120秒降到98秒,而**品质管控**的CPK值始终保持在1.67以上。
成本账怎么算才划算
有些老板觉得,省那几秒钟有什么意义?我们来算一笔简单的账:假设一台4000kN压铸机每小时成本约180元,每天两班倒20小时,周期缩短10%意味着每天多产出约1.8小时的有效产能,折算下来单机年收益能增加11万元左右。再加上废品率下降带来的材料节省,这笔收益足够覆盖模具水路改造和传感器加装的费用。
当然,周期优化不是一劳永逸的事。我们建议每季度做一次全面的“周期审计”,重点检查热电偶响应时间、压射活塞密封圈磨损情况以及脱模剂浓度。尤其是高温环境下,密封圈老化会让实际压射力衰减,周期就会悄悄变长。
最后给同行一个实用建议:不要盲目追求行业最薄的壁厚或最快的节拍,而是要根据自己的产品结构、合金牌号和客户对毛坯性能的要求,制定一套专属的**压铸工艺**参数卡。把成型周期的优化当成一个持续迭代的项目来做,而不是一次性的调机任务,这样成本控制才能真正落到实处。
