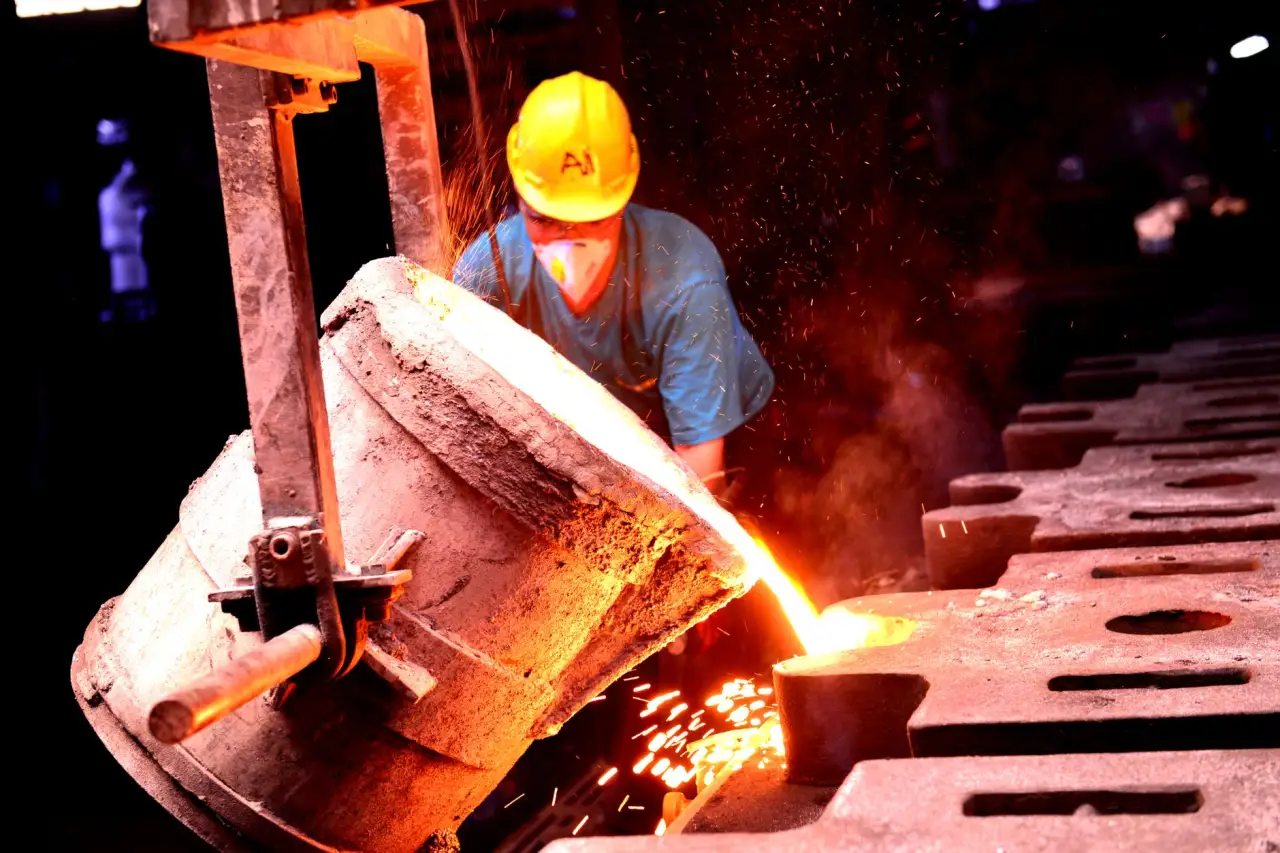
压铸工艺质量管控体系在通信行业精密件生产中的实践要点
通信基站、滤波器、散热壳体……这些精密铝合金压铸件正承受着越来越严苛的尺寸与气密性要求。作为一线压铸技术从业者,我深知在成型周期以秒计算的产线上,任何一次工艺波动都可能让数千件毛坯沦为废品。重庆顺工巧精密模具有限公司这些年服务通信行业客户的经验反复印证一个事实:压铸工艺的稳定,不是靠老师傅手感,而是靠一套能落地的品质管控体系。
通信压铸件的痛点:不在“压”而在“控”
通信类铝合金压铸件壁厚常薄至1.2mm以下,且内部油道、螺纹孔位密集。这类结构对压铸工艺最直接的挑战便是——充型速度与凝固收缩之间的平衡极难拿捏。很多工厂抱怨“气孔报废率居高不下”,但真正的问题往往出在成型周期的设定上:压射二快切换点提前了0.02秒,或增压建压时间滞后了15毫秒,都会让铝液卷气形态完全不同。我们做过统计,在类似产品上,成型周期波动超过±8%,缺陷率会从2%急升至9%以上。
另一个隐性痛点在于模具热平衡。通信件多采用多腔模(常见4腔或6腔),各腔温度场差异若超过15℃,则各腔毛坯的内部缩松等级会出现显著差异。这不是单靠调整喷涂时间就能解决的问题,它牵涉到冷却水流量分配、模温机设定温度与喷涂节拍的协同。
品质管控的四条技术主线
我们在重庆顺工巧内部推行的管控体系,核心是围绕“参数-过程-结果”三个维度建立闭环。具体而言,有以下几条实践主线值得同行参考:
- 压铸工艺参数数字化锁定:将压射曲线、高速切换点、增压压力等关键参数写入设备PLC并设置权限密码,杜绝操作工凭经验随意修改。每班次首件必须进行曲线比对,偏差超过3%立即停机排查。
- 成型周期分段监控:把整个周期拆解为合模、压射、冷却、开模、喷涂五个工步,分别设定上下限。特别是冷却时间,通信件常要求≥8秒但≤12秒,过短则顶出变形,过长则降低效率并影响模具热积累。
- 铝合金压铸材料批次追溯:每炉铝液取样做光谱检测,记录Si、Cu、Mg含量及Fe杂质百分比。一旦发现后加工出现裂纹或气孔,可快速回溯到材料批次,而不是盲目调整工艺。
- 在线X-ray抽检与破坏性剖切结合:对薄壁件,每2小时抽1件做X-ray检查内部气孔;每班次剖切1件关键位置测量缩松面积率,数据录入SPC系统。

执行层面的三个“反常识”建议
体系设计得再完善,落地时总会遇到阻力。这里分享三个我们在实践中踩过坑后总结出的要点,或许能帮同行少走弯路。
第一,别追求“最快成型周期”。很多管理者把周期缩短当作降本手段,但在通信件上,强制缩短冷却时间往往导致顶杆处拉伤或尺寸回弹。我们更倾向于保持设备稼动率在85%左右,而不是极限压榨到92%——前者让每模次有足够的热平衡恢复时间。
第二,品质管控要介入模具设计阶段。等模具开好再谈质量是被动的。我们要求模具评审时必须提供模流分析报告中关于填充末端温度的数据,若末端温度低于液相线温度30℃以上,直接要求修改浇道设计。这比后期调整压射参数有效得多。
第三,现场记录比电脑数据更重要。设备自动记录的温度曲线只是结果,而操作工在每班次记录表中的“脱模剂浓度手感”“顶出声音异常”等主观信息,往往能提前30分钟预警模具粘连问题。这些非结构化数据,才是老师傅经验转化为体系知识的关键载体。
通信行业的竞争早已从“能压出来”升级到“稳定地压好”。铝合金压铸的工艺窗口本就狭窄,唯有将压铸工艺的每一个变量转化为可量化、可追溯、可改进的控制点,品质管控才能真正成为利润的守护者,而非事后救火的成本中心。重庆顺工巧精密模具有限公司愿与业界同仁一道,在薄壁精密件这片阵地上持续打磨细节,把“稳定”二字做实。