汽摩配件精密压铸中品质检验体系的构建与实施要点
汽摩配件对结构强度、尺寸精度和表面质量的要求,往往比普通工业件严苛一个量级。在重庆顺工巧精密模具有限公司的生产现场,我们常讲一句话:压铸不是“浇出来”的,而是“控出来”的。这个“控”字,正是品质检验体系存在的全部意义。一套行之有效的检验体系,必须从模具设计阶段就开始介入,贯穿整个成型周期,而不是等产品下线再做“事后审判”。
检验前置:把问题拦截在模具和工艺参数之外
很多企业把品质检验等同于终检,这是认知上的误区。真正的品质管控,起点在试模阶段。我们会在新模具试产时,连续记录前500模的工艺数据,包括压射速度、增压压力、模具温度分布等关键参数。这些数据勾勒出的,是这套模具在压铸工艺窗口内的“脾气”。成型周期的稳定性,直接决定了毛坯内部气孔率和缩松倾向,若前期不建立参数基线,后续检验就成了无本之木。
具体操作上,我们推行“三检制”中的首检强化:每班开机前,由技术员和质检员共同确认工艺参数与首件产品,测量关键尺寸并做X光探伤抽检。只有首件完全合格,才允许批量生产。这一环节看似耗时,实则能避免整批报废的灾难性后果。
过程巡检:动态捕捉成型周期中的波动
生产过程中的波动源很多,比如脱模剂浓度变化、合金液温度漂移、压射冲头磨损。这些因素都会让成型周期发生微妙改变,进而影响铝合金压铸件的充型完整性。我们的巡检频次设定为每2小时一次,但并非机械地抽样——而是结合机台监控系统反馈的实时参数,优先检查参数偏移量最大的机台。
巡检内容包含三项核心指标:
• 外观缺陷(冷隔、流痕、飞边)的目视筛查
• 关键安装孔位及配合面的尺寸抽测(使用三坐标或专用检具)
• 本体取样做密度测试,间接评判内部致密性
这里要特别强调,品质管控不是质检一个部门的事。我们要求压铸机操作工每50模自行检查一次外观,并填写点检卡。一线员工对异常状态的敏感度,往往比仪器更早发现问题。
数据闭环:从检验记录到工艺优化的逆向驱动
检验记录如果只是归档封存,价值就打了对折。在顺工巧,每批次产品的检验数据都会录入追溯系统,与当时的工艺参数、模具维修记录关联。当某类缺陷(如气孔)出现频率上升时,工程师会调取历史数据,分析是模具龟裂导致的排气不畅,还是压铸工艺中低速阶段速度设定偏移所致。
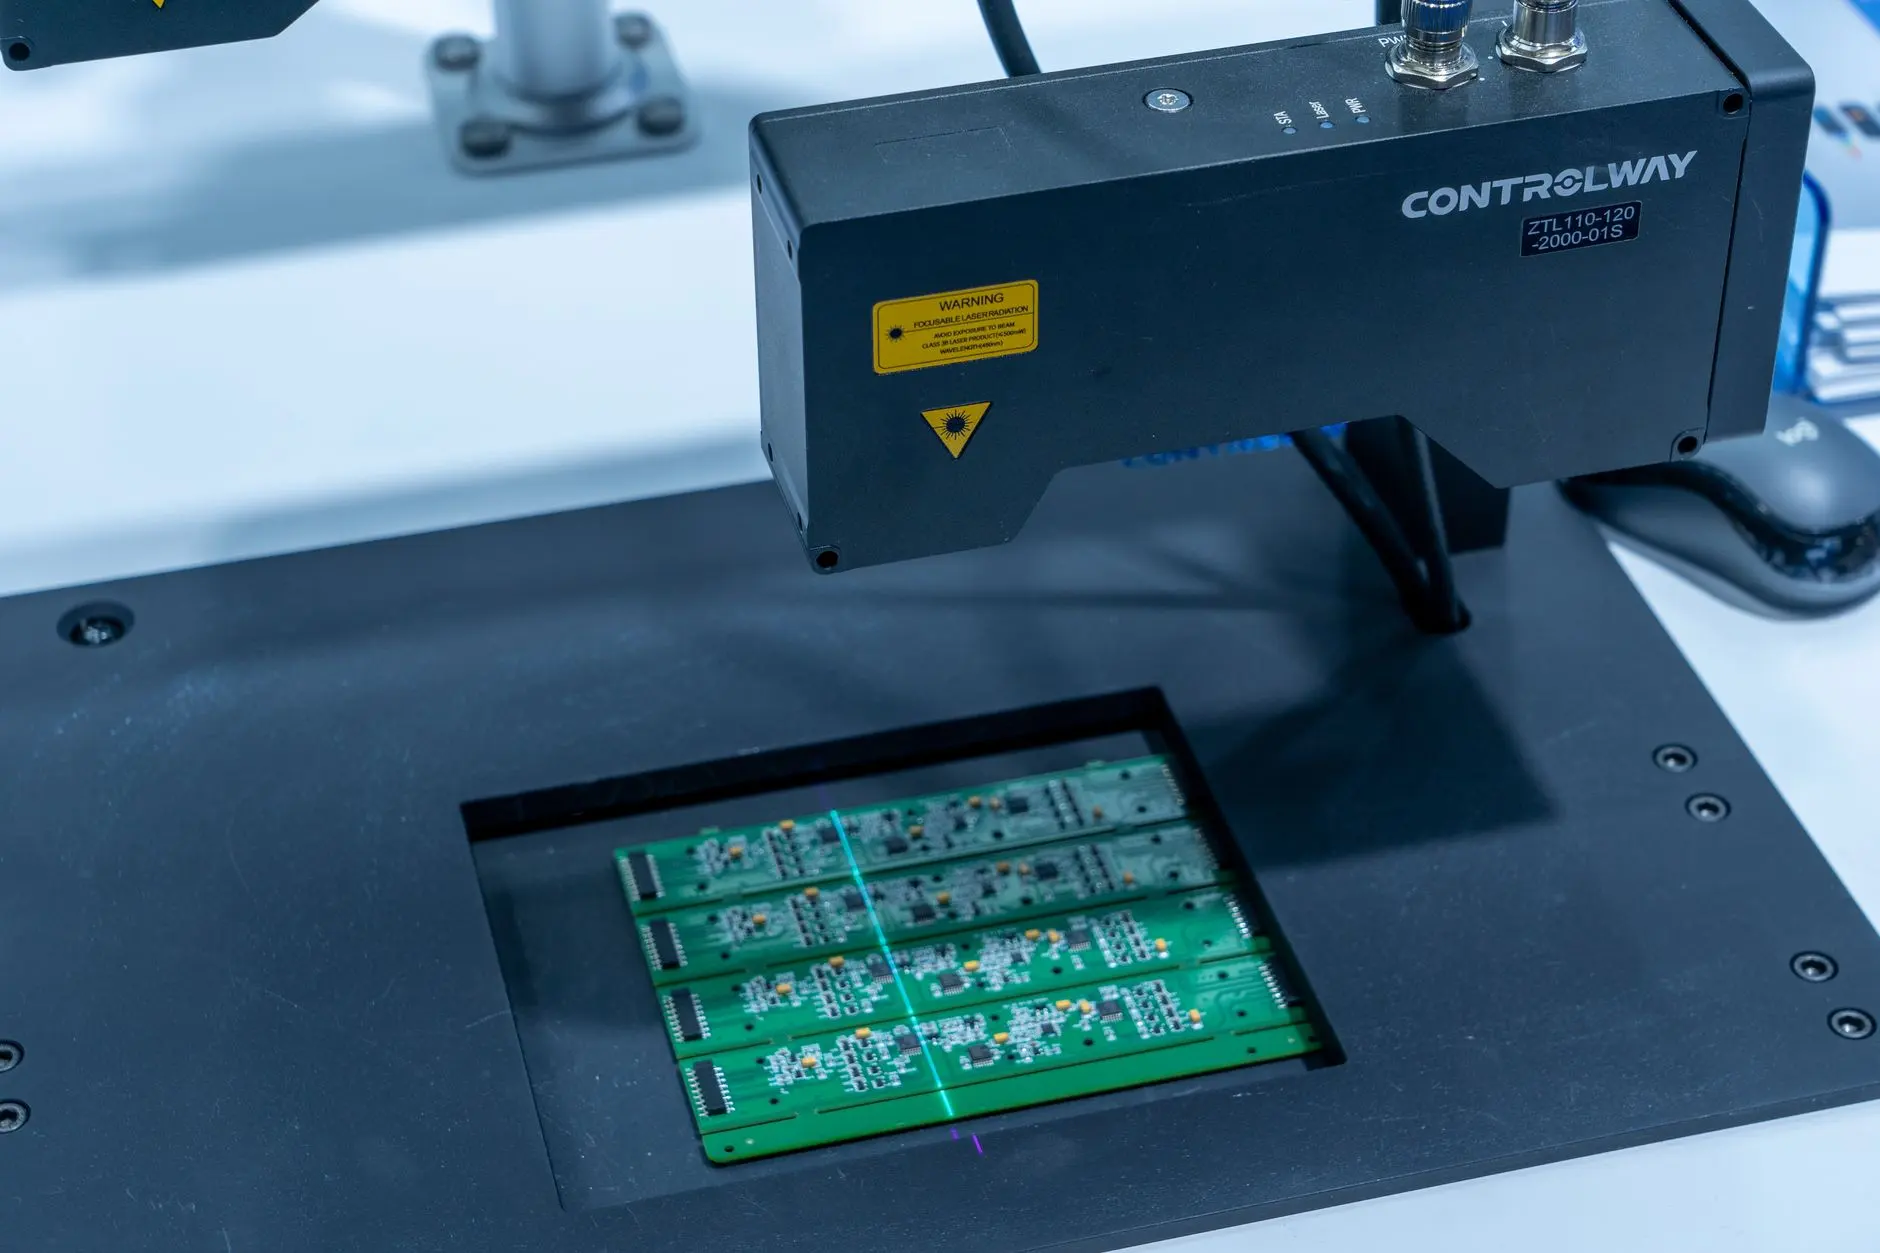
举例来说,去年我们为某摩托车企生产一款发动机边盖,铝合金压铸件在加工后频繁出现微小针孔。通过对比检验数据,发现针孔集中出现在成型周期的某一段——对应着压射二速切换点。调整了增压触发位置后,缺陷率从8%直接降至0.6%。这就是检验体系真正的价值:它不是终点,而是下一个循环的起点。
终检与包装:守住交付前的最后一道防线
终检环节,我们坚持“全检+抽检”结合。对于涉及安全性能的安装面、螺纹孔,100%过检具;对于外观表面,则按AQL 0.65标准抽样。所有合格品在包装前需经过一道清洗和吹干工序,防止残留切削液或水分影响后续装配。这道工序看似与检验无关,但异物残留导致的客户投诉,在行业内并不少见。
说到底,品质检验体系的构建,核心是让每个环节都有据可查、有人负责、有方法改进。重庆顺工巧精密模具有限公司在汽摩配件压铸领域深耕多年,深知体系的建立并非一日之功,但每一步扎实的执行,都会在未来减少一次客户退货、赢得一份长期信任。这正是精密制造该有的样子。